Alliance Healthcare - Transportador de rodillos
Sistema de transportador de rodillos accionado por eje de transmisión para Alliance Healthcare
UniChem (Alliance Healthcare), distribuidor y mayorista líder de productos farmacéuticos, médicos, de salud y belleza, encargó a Amber Industries el suministro e instalación de un sistema de transportadores de rodillos motorizados en su centro de distribución de Swansea. El objetivo era mejorar la eficiencia en la preparación de pedidos, reducir la manipulación manual y optimizar el movimiento de las cajas hasta su envío.
Ante la creciente demanda de las entregas dos veces al día de UniChem a farmacias locales y médicos dispensadores, el nuevo sistema de cintas transportadoras debía dar soporte a las operaciones existentes y, al mismo tiempo, proporcionar capacidad para el crecimiento futuro.
Paul Stephens, gerente del almacén de UniChem, comentó:
"Ante una fuerte competencia, finalmente elegimos a Amber Industries porque demostraron comprender claramente nuestras necesidades. Su enfoque profesional y su rápida respuesta nos inspiraron confianza, además de contar con el respaldo de una licitación competitiva."
Amber Automation suministró un sistema de transportadores de rodillos accionado por eje de transmisión, utilizando su equipo modular. La instalación proporcionó una solución versátil y rentable para el traslado de pedidos recogidos en cajas entre las estaciones de preparación de pedidos y la zona de expedición.
Kevin Moden, de Amber Industries, comentó:
"Como fabricantes de cintas transportadoras, teníamos la flexibilidad y la capacidad para responder rápidamente a las necesidades de UniChem, proporcionando un 'servicio integral': diseñamos, construimos e instalamos el sistema a tiempo y con una mínima interrupción de la actividad empresarial en curso."
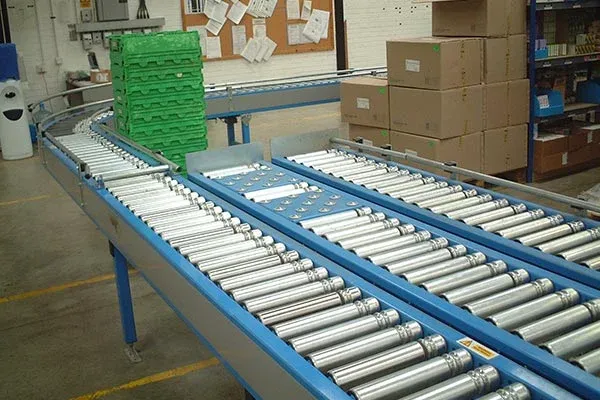
Integración de la cinta transportadora con la preparación de pedidos en el almacén
La instalación de la cinta transportadora requirió una planificación minuciosa para evitar interrupciones en las operaciones de reparto de UniChem. El antiguo sistema tuvo que retirarse de forma segura entre los dos periodos diarios de preparación de pedidos, que se extendían de 8:00 a 11:00 y de 14:00 a 16:00. Esto permitió que continuaran las entregas programadas a los clientes mediante furgonetas.
La nueva configuración de la cinta transportadora discurría en paralelo a tres zonas de recogida, con estaciones designadas donde se podían colocar los productos seleccionados en cajas de almacenamiento.
Una vez finalizada la recogida en la cara 1, los operarios podían empujar manualmente las cajas de contenedores a través de las mesas de transferencia de bolas, por encima de la línea transportadora principal y hasta un carril adyacente que discurría paralelo a la cara de recogida 2.
Si un pedido no requería ningún producto de la zona 2, su caja podía enviarse a expedición o ser transportada por la cinta transportadora central motorizada hasta las estaciones de la zona de recogida 3.
Tras la recogida en la cara 3, las cajas se trasladaban manualmente a la línea principal de transporte, que alimentaba las estaciones de embalaje para su comprobación, sellado y etiquetado.
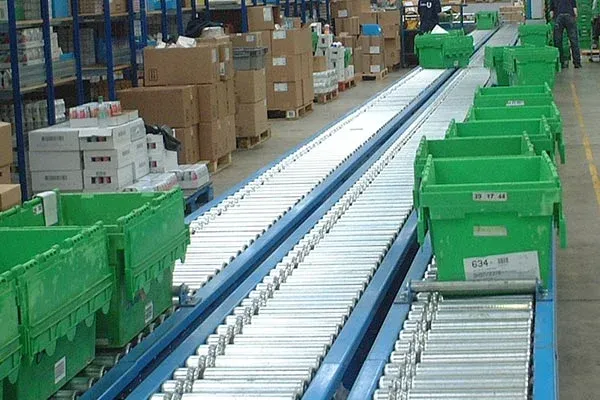
Acceso de personal y transportadores de rodillos por gravedad
Debido a que la ruta de la cinta transportadora cruzaba un pasillo principal del almacén, Amber Automation diseñó e instaló un par de puertas dobles para garantizar un acceso seguro. Estas puertas se podían subir y bajar fácilmente para permitir el paso de personal y transpaletas. Los tramos de la cinta transportadora dentro de las puertas se accionaban de forma independiente desde el tramo adyacente aguas arriba.
Al final de la línea, las cajas selladas se acumulaban en secciones estándar de transportadores de rodillos por gravedad antes de ser descargadas en sus ubicaciones designadas en el almacén.
Capacidad mejorada de preparación de pedidos
El sistema de transporte de suelo, ya finalizado, mejoró el flujo de pedidos en el centro de distribución de UniChem en Swansea. El proyecto combinó transportadores de rodillos con eje motorizado, mesas de transferencia de bolas manuales, puertas de acceso para personal y secciones de rodillos por gravedad para optimizar las operaciones de preparación y envío de pedidos del almacén.
Paul Stephens, gerente del almacén de UniChem, comentó:
"Tanto Amber como yo trabajamos en estrecha colaboración para garantizar que el proyecto se completara con las mínimas interrupciones, y así fue, cumpliendo con los plazos y el presupuesto. El sistema ha funcionado correctamente y nos ha proporcionado una mayor capacidad de gestión; el procesamiento de pedidos es más rápido y nos permite estar preparados para afrontar el continuo aumento de la actividad comercial" .